
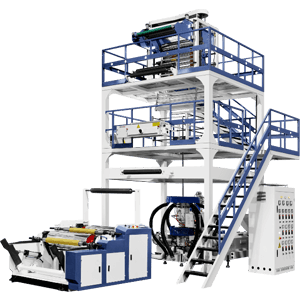
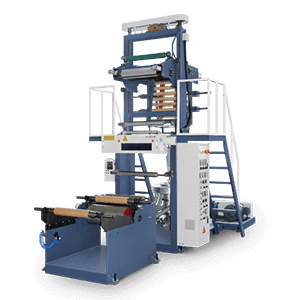




在塑料吹膜行业,精度是生产高品质薄膜的关键。制造商必须控制的最关键参数之一,就是吹胀比(Blow Up Ratio,BUR)。这个基础指标直接影响薄膜的各项性能——从强度、厚度到透明度。
本文将深入说明吹胀比:它是什么、如何计算、对薄膜品质有什么影响,以及如何优化它以获得更好的产品。
什么是吹胀比?
吹胀比(BUR)是吹膜挤出工艺中的术语,指膜泡最终直径与熔体挤出口(模头)直径的比值。换句话说,它衡量的是塑料管坯在径向被吹胀的倍数。
控制吹胀比之所以关键,是因为它决定了聚合物分子在横向(TD,垂直于牵引方向)上被拉伸取向的程度,而这个取向正是决定薄膜最终物理性能的主要因素。
不同材料因分子结构与熔体特性不同,各自有不同的最佳吹胀比区间。
| 材料 | 吹胀比(BUR)常用区间 |
|---|---|
| 低密度聚乙烯(LDPE) | 2:1 至 3:1 |
| 高密度聚乙烯(HDPE) | 2.5:1 至 4:1* |
| 线性低密度聚乙烯(LLDPE) | 2:1 至 3.5:1 |
| 聚丙烯(PP) | 1.8:1 至 3:1 |
注:HDPE 高颈(high-stalk)吹膜工艺可能使用更高的吹胀比,具体取决于树脂牌号、模头设计与冷却系统。PP 的数值适用于适合吹膜的牌号。实际吹胀比在很大程度上取决于树脂牌号与加工条件。
最终的建议吹胀比,应依据薄膜幅宽、厚度均匀性、膜泡稳定性,以及纵向与横向性能所需的平衡来确定。
吹胀比怎么算
吹胀比的计算公式很直接:
BUR = D / d
其中:
- BUR 为吹胀比
- D 为膜泡最终直径
- d 为模头直径
由于直接测量已吹胀的大尺寸膜泡直径并不现实,业界采用一种以薄膜折径宽度为基础的简便而准确的方法。
- 测量折径宽度(L):膜泡经人字板压合成双层扁平管坯后,量出它的完整宽度。
- 计算膜泡直径(D):利用圆周长公式(周长 = π × D)。折径宽度等于周长的一半,因此 D = (2 × L) / π。
- 计算吹胀比:把算出的膜泡直径代入主公式:BUR = (2 × L) / (π × d)
计算示例:
某操作人员正在生产 LDPE 薄膜,量得折径宽度(L)为 950 mm,机台使用的模头直径(d)为 250 mm。
- 计算膜泡直径(D):D = (2 × 950 mm) / 3.14159 ≈ 604.8 mm
- 计算吹胀比:BUR = 604.8 mm / 250 mm ≈ 2.42
吹胀比为 2.42:1,落在 LDPE 常用区间之内。
吹胀比如何影响薄膜品质
吹胀比对薄膜的最终特性有深远影响。
- 薄膜厚度:吹胀比越高,同样的物料被拉伸到更大的面积上,薄膜就越薄。保持吹胀比稳定,是厚度均匀的前提。
- 拉伸强度:吹胀比决定薄膜在纵向(MD)与横向(TD)强度之间的平衡。吹胀比过低,纵向强度高但横向偏弱;吹胀比过高,横向强度提升却可能牺牲纵向强度。合适的吹胀比才能做出两向均衡、结实耐用的薄膜。
- 透明度与光泽:对许多材料而言,在最佳区间内提高吹胀比可以改善薄膜的透明度与光泽——拉伸让分子链排列更整齐,雾度随之下降。
- 阻隔性能:适当的吹胀比可形成致密且取向良好的分子结构,提升薄膜对气体与水汽渗透的抵抗能力。
- 工艺稳定性:吹胀比不当会导致膜泡不稳,引发皱褶、卷形不良甚至膜泡破裂——这些问题最终都会影响收卷机的表现。
如何测量与监控吹胀比
品质要稳定,就必须持续监控吹胀比。
- 人工测量:最常见的做法是定期从生产线上取膜,用卷尺或直尺量折径宽度,再代入公式核算吹胀比。
- 传感器与自动化系统:现代吹膜机通常配备非接触式的超声波或激光传感器,连续监测膜泡直径。数据回传机台控制系统后,可自动调整内部气量,把吹胀比维持在设定值。
如何优化吹胀比
优化吹胀比,需要调整多项机台参数,以得到想要的薄膜性能:
- 内部气量:这是最主要的控制手段。增加膜泡内的气量,会直接增大膜泡直径,吹胀比随之提高。
- 牵引速度:提高牵引辊速度会让薄膜在纵向被拉伸得更多;在其他参数不变的情况下,吹胀比会略为下降。
- 熔体温度:熔体温度越高,塑料流动性越好,越容易被拉伸,因而能在不破泡的前提下达到更高的吹胀比。
- 模口间隙:模头开口的尺寸会影响膜泡初始阶段的稳定性。模口间隙选得恰当,工艺才稳得住——在高吹胀比下尤其关键。
常见问题
问:吹胀比过高会怎样?
答:吹胀比过高会使膜泡不稳定、薄膜出现厚薄不均的薄点、纵向(MD)强度不足,生产过程中甚至可能撕裂或破泡。
问:吹胀比过低会怎样?
答:吹胀比过低会让薄膜的横向(TD)强度不足、容易纵向撕裂,同时透明度与均匀度也会变差。
问:吹胀比是不是越大越好?
答:不是。目标是找到适合该应用的最佳吹胀比,在各项性能(尤其是纵向与横向强度)之间取得平衡。每种材料都有自己的理想区间,超出区间往往反而损害薄膜品质。
问:不同塑料材料如何影响最佳吹胀比?
答:每种聚合物的熔体强度与弹性都不同。以 HDPE 为例,它的熔体强度高于 LDPE,能够被拉伸得更多而不断裂,因此最佳吹胀比区间也更高。分子结构决定了薄膜在失稳或变弱之前,能承受多大程度的取向。
问:车间的环境条件会影响吹胀比吗?
答:会,而且影响明显。环境温度、湿度,甚至穿堂风,都会改变膜泡冷却的速度与均匀度。冷却不一致会让膜泡失稳,吹胀比难以维持,薄膜品质也随之波动。
问:机台运行中可以调整吹胀比吗?
答:可以。生产过程中经常会做小幅调整来微调薄膜性能,通常是略微增减膜泡内的气量。配备传感器的先进系统还能自动完成这些调整,把一致性维持在很高的水准。
像吹胀比这样的参数,要控制得好,靠的不只是工艺知识,还要有合适的设备。如果您正在寻找优化吹膜工艺的方案,欢迎联系我们的工程团队,我们将提供量身定制的方案,确保品质稳定、效率最大化。